 en
 English
 繁体中文
 Japanese
 Korean
 Russian
 German
ニュース
光電子リソースを強化し、技術革新をリードする


光電子リソースを強化し、技術革新をリードする
高品質の光学レンズを使用しても、自動的に高品質の画像が生成されるわけではありません。個々の光学要素が指定された表面精度とコーティング要件を満たしていても、組み立て時の誤差により光学システム全体の性能が損なわれる可能性があります。不正確なレンズの位置、光軸のずれ、不正確な空気間隔、塵埃の混入、および機械的ストレスはすべて、最終的なイメージング結果に影響を与える可能性があります。
これらの問題は、産業用ビジョン機器、医療用光学機器、カメラモジュール、精密光学機器に使用される多要素レンズシステムで特に重要になります。わずかな組み立てのずれにより、収差が発生したり、画像の鮮明さが低下したり、焦点の一貫性に影響を与えたり、生産バッチ間のパフォーマンスに差が生じたりする可能性があります。
プロフェッショナル レンズ アセンブリ サービスは、精密な位置決め、光学的位置合わせ、機械的統合、および性能検証を組み合わせることで、これらの課題に対処します。目的は、単にいくつかの光学要素をバレルに取り付けることではなく、組み立てられたレンズ システムがその光学設計とアプリケーションの要件に従って機能することを保証することです。
OEM および ODM 購入者にとって、レンズ組立サービス価格とレンズ組立サービスコストを評価する際には、製造プロセスを理解することが同様に重要です。組み立ての複雑さ、調整要件、検査手順、生産量はすべて、最終的な見積もりに影響します。
レンズの組み立ては、複数の作業を伴う精密な製造プロセスです。各操作は、光学処方、機械図面、指定された組立公差に従って制御する必要があります。
組み立て前に、光学素子を検査および洗浄して、ほこり、指紋、粒子、その他の汚染物質を除去する必要があります。
光学面の汚れは、入射光を散乱させ、透過率を低下させ、不要な画像アーティファクトを引き起こす可能性があります。複数の光学要素を備えたシステムでは、複数の表面にわたって汚染が蓄積する可能性があり、最終組み立て後に特定することがますます困難になります。
クリーニング手順は、光学材料、コーティングの種類、コンポーネントの設計によって異なります。光学グレードの洗浄液、糸くずの出ない素材、管理された取り扱い手順、および適切な検査装置が一般的に使用されます。
クリーンな組み立て条件は、医療用画像機器、精密検査システム、高解像度カメラ モジュールにとって特に重要です。
レンズの位置によって、組み立てられた光学システム内の各光学要素がどこに配置されるかが決まります。
2 つの重要なパラメータは、軸方向の位置決めと半径方向の位置決めです。
軸方向の位置決めにより、光軸に沿った光学素子間の距離が制御されます。複数要素システムでは、この距離は一般にエアギャップまたは要素間間隔と呼ばれます。
半径方向の位置決めにより、各レンズが機械的基準軸または光軸に対して正しく中心に配置されているかどうかが決まります。
間隔が正しくないと、焦点位置や収差特性など、レンズ系の効果的な光学的動作が変化する可能性があります。同様に、半径方向の位置決め誤差により偏心が生じ、非対称画像の劣化につながる可能性があります。
許容可能な公差は光学設計によって異なります。コンパクトなイメージング レンズと高精度の測定対物レンズでは、非常に異なる位置決め戦略が必要になる場合があります。
このため、専門家による組み立ては、一般的な間隔や位置決め公差を適用するのではなく、指定された光学的および機械的図面に従う必要があります。
光軸調整はレンズの精密組立において最も重要な作業の一つです。
理想的には、個々の要素の光軸は、光学設計によって定義された関係を維持する必要があります。ただし、製造公差、機械的クリアランス、バレルの形状、組み立て誤差により、偏心や傾きが生じる可能性があります。
これらのエラーは次のような影響を与える可能性があります。
画像解像度: 要素の位置がずれていると、光学収差が増大し、システムの微細な詳細を解像する能力が低下する可能性があります。
MTF パフォーマンス: 偏心と傾斜により、特に画像フィールドの端に向かうコントラスト伝達が低下する可能性があります。
歪み: 要素の位置が正しくないと、設計された歪み特性が変化する可能性があります。
焦点の一貫性: アライメントエラーにより、フィールド全体の画質に差が生じる可能性があります。
システムの安定性: 機械的な位置決めが不十分であると、光学構成が振動や温度変化に対してより敏感になる可能性があります。
光軸の調整と機械的な同心性を区別することが重要です。意図した光学的位置合わせを達成せずに、コンポーネントがバレル内で機械的に中心に配置される可能性があります。
このため、精密光学アセンブリには専用の位置合わせ装置と光学性能フィードバックが必要となる場合があります。
レンズバレルは、光学素子を設計された位置に保持する機械的な基準構造を提供します。
内径、ショルダー形状、ねじ山の精度、表面仕上げ、寸法の一貫性は、アセンブリの品質に影響を与える可能性があります。
たとえば、ショルダーの取り付け位置が不正確であると、取り付け時にレンズが傾く可能性があります。クリアランスが過剰であると、位置決めの不確実性が生じる可能性があり、クリアランスが不十分であると、望ましくない機械的ストレスが発生する可能性があります。
一般的な機械的な組み立て方法には次のものがあります。
精密ネジ付きアセンブリ
スペーサーベースの位置決め
機械式止め輪
光学接着剤による接合
カスタム設計の位置決め構造
適切な方法は、レンズの構造、機械的要件、環境条件、および予想される製造プロセスによって異なります。
光学素子は、位置決めと位置合わせの後、許容できない応力を生じさせずに固定する必要があります。
光学接着接合は、永久的な固定や特殊な位置決めが必要な特定のアセンブリに適しています。ただし、接着剤の選択、塗布量、硬化条件、材料の適合性を考慮する必要があります。
ネジ付きアセンブリは機械的な調整機能を備えており、制御された位置決めや保守が必要な光学システムに役立ちます。
一部のレンズ システムでは、最初の組み立て後に最終的なフォーカシングや機械的調整が必要になる場合もあります。組み立ての安定性を維持しながら、指定された像面位置と光学性能を達成することが目的です。
固定方法は製造上の都合だけではなく、光学設計に応じて選択する必要があります。
すべての光学システムの組み立て優先順位が同じであるわけではありません。
応用 | 主なアセンブリに関する考慮事項 |
|---|---|
産業用ビジョンレンズ | MTFの一貫性、光学的アライメント、フォーカスの安定性、機械的信頼性 |
カメラレンズ | コンパクトな構造、画像の鮮明さ、フィールドパフォーマンス、および生産の一貫性 |
医療用光学レンズ | 画像の鮮明さ、清潔さ、再現性、およびアプリケーション固有の信頼性 |
精密光学機器 | アライメント精度、光学安定性、測定性能 |
OEM/ODM光モジュール | 設計の互換性、カスタマイズ、検査要件、生産の拡張性 |
適切な組み立てプロセスは、実際の用途、光学処方、および動作環境を反映する必要があります。
専門のレンズ組立サービスプロバイダーは、基本的な機械的取り付け以上のものを提供する必要があります。このサービスでは、光学設計要件と実際の製造プロセスおよび測定可能な品質管理を結び付ける必要があります。
パッシブ アライメントとアクティブ アライメントは、光学アセンブリで使用される 2 つの重要なアプローチです。
パッシブアライメント
パッシブアライメントは、所定の機械的基準、精密治具、位置決め構造、および寸法公差に従って光学部品を位置決めします。
この方法は、ライブ イメージング フィードバックに基づいて光学位置を継続的に調整するのではなく、コンポーネントと組み立てツールの精度に依存します。
これは、明確に定義された機械的基準、再現可能なコンポーネントの寸法、および確立された組み立て公差を備えたレンズ システムに適しています。
その利点は次のとおりです。
比較的簡単なプロセスの標準化
リピート生産との相性が良い
リアルタイムの光学調整への依存度の低減
適切な自動化プロセスでスループットが向上する可能性
ただし、パッシブ アライメントは、機械的基準が必要な光学的位置を正確に表す場合にのみ有効です。
アクティブアライメント
アクティブ アライメントでは、光学式または画像フィードバックを使用して、組み立て中にコンポーネントの位置を調整します。
このプロセスでは、機械的寸法のみに依存するのではなく、コンポーネントの位置決めや調整をしながら実際の光学性能を評価します。
システムによっては、調整には横方向の位置決め、軸方向の移動、傾斜補正、またはその他の自由度が含まれる場合があります。
アクティブ アライメントは、機械的公差だけでは必要な光学性能を一貫して達成できない場合に特に役立ちます。
その利点は次のとおりです。
蓄積された特定の組み立てエラーの補償
光学性能を直接評価
アライメントの柔軟性の向上
要求の厳しい光学アセンブリへの適合性
ただし、アクティブな位置合わせには通常、追加の機器、調整時間、およびプロセス開発が必要です。
どちらの方法も普遍的に優れているわけではありません。パッシブ アライメントは繰り返し可能な機械設計に適していることが多いですが、アクティブ アライメントは、必要なパフォーマンスを達成するために光フィードバックが必要な場合に価値があります。
一部の生産プロセスでは、両方のアプローチを組み合わせることもあります。つまり、受動的な位置決めによって初期形状を確立し、その後に能動的な調整と最終的な固定が続きます。
精密位置決め装置は、組み立て中のコンポーネントの位置を制御するのに役立ちます。
プロジェクトに応じて、機器には精密治具、アライメントステージ、光学測定器、専用の組立工具が含まれる場合があります。
アセンブリ手順では以下を定義する必要があります。
コンポーネントの向きと取り付け順序
軸方向および半径方向の位置決めの基準
必要なセンタリングとチルトの制御
接着剤または機械的固定手順
調整・点検ポイント
複数要素のレンズ システムでは、初期段階での位置決めエラーが後続のコンポーネントに影響を与える可能性があるため、組み立て順序が特に重要です。
文書化されたプロセスは、オペレーターに依存する変動を減らし、生産中の再現性を向上させるのに役立ちます。
機械的検査だけでは、組み立てられたレンズが光学性能要件を満たしているかどうかを確認することはできません。
レンズ設計と顧客の仕様に従って、適切な検査計画を作成する必要があります。
一般的な検査項目は次のとおりです。
検査項目 | 何を評価するのか |
|---|---|
焦点距離 | 組み立てられたシステムが指定された有効焦点距離を満たしているかどうか |
解決 | 画像の細部を識別する機能 |
機動部隊 | 指定された空間周波数でのコントラスト伝達 |
透過率 | 光学系を透過する光の量 |
迷光 | 画像のコントラストを低下させる可能性がある不要な光 |
画質 | 指定されたテスト条件下での全体的な結像性能 |
機械的寸法 | 必要な機械的インターフェースとの互換性 |
すべてのレンズがすべてのテストを必要とするわけではありません。たとえば、イメージング解像度に焦点を当てたプロジェクトでは MTF と画質が優先される場合がありますが、別の光学アセンブリでは透過または迷光性能に特別な注意が必要な場合があります。
テスト条件も重要です。 MTF の結果は、波長、空間周波数、視野位置、焦点条件、測定構成などの要因によって異なります。
したがって、検査レポートでは、個別の測定値を提示するのではなく、関連するテスト条件と合格基準を特定する必要があります。
OEM と ODM のバイヤーは、多くの場合、異なる光学設計、機械的インターフェイス、生産数量、検査要件を持っています。
専門の組立プロバイダーは、製造プロセスを選択する前にプロジェクトの文書を評価できる必要があります。
一般的な入力には次のものがあります。
光学設計仕様
レンズ要素図
鏡筒図面
材質およびコーティングに関する情報
組立公差要件
求められる光学性能
環境および機械的条件
試作・生産数量
これらの入力に基づいて、サプライヤーはパッシブ アライメント、アクティブ アライメント、接着、ねじ込みアセンブリ、またはこれらを組み合わせたアプローチが適切であるかどうかを判断できます。
プロトタイプ開発では、繰り返し生産に移行する前にプロセスの検証が必要になる場合もあります。
大量生産の場合、文書化された手順、検査チェックポイント、一貫したツールを通じて組み立てプロセスを標準化する必要があります。
このアプローチは、生産量が増加しても製品の品質を維持するのに役立ちます。
ECOPTIK — 革新的で進取的な光学カスタマイズ パートナーは、光学コンポーネント製造技術の研究に 15 年の経験があります。
同社は、ドーム、球面レンズ、マイクロ光学部品、円筒ミラー、フィルター、プリズム、光学窓など、さまざまな精密光学部品を製造しています。
利用可能な材料オプションには、Schott、CDGM、Corning の光学ガラスのほか、サファイア、CaF2、MgF2、溶融石英、シリコン、ZnSe、ZnS が含まれます。
ECOPTIK は、光学部品の製造に加えて、光学部品を機能レンズ システムに統合する必要がある顧客にレンズ組立サービスを提供しています。
その試験装置には次のものが含まれます。
ZYGO レーザー干渉計: 関連する光学表面および波面の測定に使用されます。
ZEISS CMM Spectrum: 寸法測定と幾何学的検査に使用されます。
Agilent Cary 7000 UMS: 該当する光学測定および材料特性評価要件に使用されます。
These instruments support different stages of optical manufacturing and inspection. The specific tests and reports provided for an assembled lens depend on the component design, project requirements, and agreed inspection scope.
For OEM and ODM customers, combining optical component fabrication with assembly services can simplify technical coordination between component specifications and downstream integration requirements.
For optical equipment manufacturers and purchasing teams, understanding Lens assembly service price requires looking beyond the number of assembly operations.
The quotation reflects the technical difficulty of the optical system, the resources needed to assemble it, and the inspection requirements necessary to verify the final product.
The number of optical elements is one factor influencing assembly cost, but it is not the only consideration.
A simple lens assembly may require relatively straightforward positioning and mechanical fixation.
A multi-element optical system may involve:
More complex assembly sequences
Additional spacing and positioning controls
Greater sensitivity to accumulated tolerances
More demanding optical alignment
Additional inspection and adjustment operations
Consequently, two assemblies containing the same number of lenses may still have significantly different manufacturing costs.
The optical prescription, mechanical structure, and required performance are more important than component quantity alone.
Tighter assembly tolerances generally increase process difficulty.
When a project requires more demanding centering, tilt, spacing, or focus control, the supplier may need more precise fixtures, additional adjustment stages, specialized equipment, and more extensive inspection.
Active alignment can also increase processing time because each assembly may require individual optical adjustment.
The actual cost depends on the required alignment strategy and whether the process can be standardized for repeated production.
Buyers should therefore provide measurable assembly tolerances instead of simply requesting high precision.
Optical materials influence assembly considerations through their physical and thermal properties.
For example, differences in thermal expansion between optical elements, adhesives, and mechanical structures may affect assembly stability under changing temperatures.
Certain materials or coatings may also require more specialized handling and cleaning procedures.
The lens barrel material, adhesive compatibility, and fixation design should therefore be considered together.
A material selection that reduces manufacturing complexity or improves mechanical compatibility may help control overall assembly cost.
検査範囲も価格設定の重要な要素です。
寸法検査と基本的な視覚検査を必要とするプロジェクトには、一般に、詳細な MTF 測定、焦点距離検証、迷光評価、および個別の光学性能レポートを必要とするプロジェクトとは異なる作業負荷が伴います。
追加の検査要件には以下が含まれる場合があります。
専用測定器
専用のテストフィクスチャ
追加のセットアップとキャリブレーション
ユニットあたりの検査時間の増加
詳細な文書化とトレーサビリティ
購入者は、見積段階で必須の受け入れテストを特定する必要があります。これにより、サプライヤーの想定する検査範囲と顧客の実際の要件との相違を防ぐことができます。
生産量によって、製造リソースが各ユニットにどのように配分されるかが変わります。
生産段階 | コストに関する主な考慮事項 |
|---|---|
試作開発 | プロセスの評価、治具の準備、エンジニアリング時間、および個別の調整 |
小ロット生産 | セットアップコスト、手作業、検査作業量、限られたスケールメリット |
量産 | 工具への投資、プロセスの標準化、自動化、歩留まり管理、および単価の最適化 |
エンジニアリングとセットアップの費用が比較的少数の製品に分散されるため、プロトタイプの注文では単価が高くなることがよくあります。
小ロット生産では開発費用をいくらか削減できますが、それでもかなりの手作業による組み立てと検査が必要となる場合があります。
大量生産では、反復可能な組み立て手順、専用工具、および適切な自動化により、労働要件が軽減され、一貫性が向上します。
ただし、大量生産によって自動的に総コストの削減が保証されるわけではありません。設計に大規模なアクティブ アライメントや厳密な個別テストが必要な場合、これらの操作が依然として重大なコスト要因となる可能性があります。
購買チームは、必要な光学性能を損なうことなく、コスト効率を向上させることができます。
いくつかの実践的なアプローチを検討する価値があります。
まず、光学設計と機械設計を一緒に最適化します。明確に定義された機械的基準を備えたレンズ構造により、位置決めが簡素化され、不必要なアライメント調整が削減されます。
次に、現実的な許容範囲を確立します。非常に厳しい公差は、光学設計およびアプリケーションで必要な場合にのみ指定する必要があります。不必要な公差制限により、加工、組み立て、検査のコストが増加する可能性があります。
第三に、適切な位置合わせ方法を選択します。特定の反復可能な設計にはパッシブ アライメントで十分な場合がありますが、アクティブ アライメントは、光学フィードバックが意味のある値を提供するアプリケーションのために確保される必要があります。
第四に、検査要件を明確に定義します。テストでは、不必要な検査作業を追加するのではなく、製品の合格を決定する性能特性に焦点を当てる必要があります。
最後に、生産数量を慎重に計画します。プロトタイプの開発と将来の生産の間の早期調整により、繰り返しの工具の準備とプロセスの変更を減らすことができます。
信頼できる見積書では、技術要件、製造作業、検査範囲、生産量の関係を説明する必要があります。
専門のレンズ組立サービスプロバイダーを選択するには、見積もりを比較するだけでは不十分です。光学的位置決め、軸調整、間隔制御、機械的固定、および最終的な性能検証はすべて、組み立てられたレンズ システムの品質に影響を与えます。
光学機器メーカー、カメラモジュールメーカー、産業用ビジョン企業、医療機器メーカーにとって、適切なアセンブリソリューションは実際の光学設計とアプリケーション要件に適合する必要があります。
ECOPTIK は、精密光学部品の製造経験とレンズ組立能力および特殊な試験装置を組み合わせて、カスタマイズされた光学プロジェクトをサポートします。その材料オプション、コンポーネント製造の経験、および検査リソースは、光学コンポーネントの要件と下流のアセンブリのニーズを調整するための基盤を提供します。
レンズ組立サービス価格およびレンズ組立サービス費用を評価する際、購入者は光学図面、機械仕様、必要な公差、検査基準、および予想される生産数量を提供する必要があります。
これらの詳細により、資格のあるサプライヤーは組み立てプロセスを評価し、適切な位置合わせ方法を推奨し、検査範囲を定義し、プロジェクトの実際の技術要件に基づいて見積もりを作成できます。
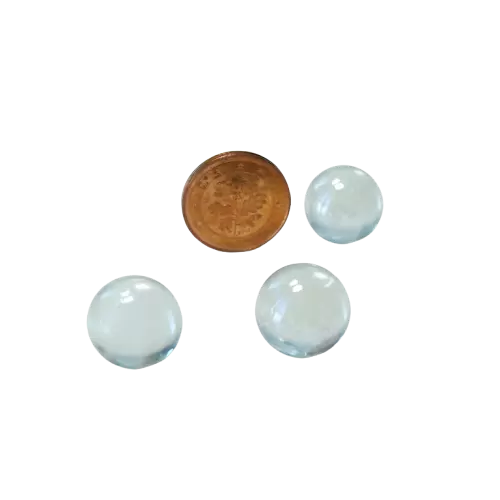
コンパクトな光学システムでは、従来の複数要素のレンズアセンブリでは不必要な複雑さが生じる可能性があります。コンポーネントが増えると、機械的インターフェースが増え、位置合わせ要件が厳しくなり、設置スペースが広くなり、組み立てコストが高くなる可能性があります。これらの制限は、光路を小さなパッケージに収める必要がある場合、または短い作動距離にわたって光を効率的に結合する必要がある場合に、より顕著になります。

精密光学システムでは、光を一方向に制御することは、設計上の課題の一部にすぎないことがよくあります。異なる波長が従来の円柱レンズを通過する場合、屈折率の変化により、各波長の焦点がわずかに異なる位置に集まる可能性があります。

コンパクトな光学システムでは、光学パッケージを小型に保ちながら光を一方向に制御するという、従来の球面レンズでは効率的に処理できない問題を解決する必要があることがよくあります。内視鏡、医療用画像モジュール、マシンビジョンアセンブリ、その他の精密機器では、球面レンズは一般的な画像性能を提供しますが、制限された光路内で必要なライン集束動作を常に実現できるとは限りません。