 en
 English
 繁体中文
 Japanese
 Korean
 Russian
 German
ニュース
光電子リソースを強化し、技術革新をリードする


光電子リソースを強化し、技術革新をリードする
高性能光学システムでは、従来の球面レンズでは、特に光がレンズの外側領域を通過するときに球面収差が発生する可能性があります。これらの収差を補正するには、多くの場合、複数の光学要素が必要となり、システムのサイズ、位置合わせの複雑さ、重量、製造コストが増加します。優れた画質と正確な光制御を必要とする用途では、従来のレンズ設計や標準的な製造プロセスでは十分な光学性能が得られない可能性があります。
高精度非球面レンズは、一定の球面半径を維持するのではなく、中心から端まで変化する特別に設計された表面曲率によって代替手段を提供します。この設計を超精密 CNC 研磨および高度な表面補正技術と組み合わせることで、収差補正を向上させ、光学素子の数を減らし、よりコンパクトな光学アセンブリをサポートできます。
最高精度の非球面レンズを評価する光学エンジニアや機器メーカーにとって、表面形状の精度、表面粗さ、材料の適合性、製造の一貫性は重要な考慮事項です。これらの要素を理解することは、購入者が実際のアプリケーション要件に関連して高精度非球面レンズの価格を評価するのにも役立ちます。
球面レンズと非球面レンズの基本的な違いは、その表面形状にあります。球面レンズは一定の曲率半径を持つ表面を持ちますが、非球面レンズはより複雑な曲率プロファイルを使用して光線がどのように収束または発散するかを制御します。
この追加の設計の自由度により、光学設計者は、複数要素の光学システム内で球面収差を補正し、他の収差を最適化することができます。光学処方に応じて、非球面要素がいくつかの球面要素を置き換えることができるため、組み立ての複雑さが軽減され、システム全体の統合が向上します。
ただし、非球面レンズの光学性能は、公称設計以上のものに依存します。製造精度によって、仕上げ面が理論上の光学処方にどの程度一致するかが決まります。
精密 CNC 研磨は、カスタム非球面レンズの重要な製造アプローチです。このプロセスでは、固定された金型に依存するのではなく、制御された機械加工と研磨操作を通じてガラスブランクから材料を直接除去します。これにより、複雑な表面プロファイル、少量の生産バッチ、カスタマイズされた光学コンポーネントに適しています。
いくつかの高度なプロセスにより、表面品質をさらに向上させることができます。
CNC精密研磨
CNC 制御の機械加工と研磨は、必要な非球面曲率を生成するための基礎となります。設計された表面プロファイルを維持するには、ツールパス、除去速度、およびプロセスパラメータを注意深く制御する必要があります。
磁気レオロジー仕上げ (MRF)
MRF は磁気制御された研磨液を使用して、局所的な材料除去を実現します。これは、初期研磨後の中間空間および局所的な表面誤差を修正するのに特に役立ちます。その有効性は、ワークの材質、表面形状、プロセス構成によって異なります。
イオンビーム造形 (IBF)
IBF は集束イオン ビームを使用して、選択された表面領域から極少量の材料を除去します。従来の機械的な研磨接触を必要とせずに正確な形状補正を行うことができるため、要求の厳しい光学面にとって価値があります。
これらのプロセスは、表面補正のさまざまな側面に対応しており、光学仕様に従って組み合わせることができます。 MRF も IBF も、特定の最終精度を自動的に保証するものではありません。測定とプロセス検証は引き続き不可欠です。
最高精度の非球面レンズのオプションを比較する場合、購入者はいくつかの独立した品質パラメータを評価する必要があります。
| 仕様 | なぜそれが重要なのか |
|---|---|
| 面形状精度 | 実際の表面が設計された非球面プロファイルにどれだけ忠実に従うかを決定します |
| RMS表面誤差 | 測定された表面の基準からの統計的偏差を定量化します。 |
| PV表面誤差 | 測定された偏差の最高値と最低値の差を表します。 |
| 表面粗さ | 小規模な散乱と光学面の品質に影響を与える |
| 中心の厚さ | 光学的形状、アセンブリ、寸法の一貫性に影響します |
| 直径公差 | レンズハウジングとの機械的互換性を決定します。 |
| 中心と偏心 | 光軸調整とシステムパフォーマンスに影響を与える |
| クリア絞り | 使用可能な光学領域を定義します |
| 材料特性 | 屈折率、透過率、熱挙動、製造性に影響を与える |
| コーティング要件 | 波長依存の反射、透過、および環境性能を決定する |
RMS と PV は互換性がありません。 RMS は表面偏差の統計的分布を表し、PV は最大の山と谷の差を表します。 RMS 値が低いレンズの PV 値もそれに比例して低いとは限りません。
表面形状の精度は、表面粗さや表面下の損傷とも区別する必要があります。形状精度は、意図した全体的な形状からの偏差を表します。粗さは、微細な表面の凹凸を表します。表面下の損傷とは、研削または研磨後に残る可能性がある研磨面の下の亀裂または欠陥を指します。
これらの特性は、さまざまなメカニズムを通じて光学性能に影響を与えます。
たとえば、表面形状の誤差により波面の歪みが生じ、画質が低下する可能性があります。表面粗さにより散乱光が増加し、光学効率が低下する可能性があります。表面下の損傷はコンポーネントの完全性を損なう可能性があり、要求の厳しい高エネルギーレーザー用途では特に重要になります。
λ/40 RMS を超える表面精度仕様は、精密光学部品の厳しい製造目標を表しています。
約 632.8 nm の基準波長では、λ/40 は約 15.8 nm RMS に相当します。ただし、実際の解釈は、指定された測定波長、基準面、測定開口、データ処理方法、および報告された値が表面誤差を表すか透過波面誤差を表すかによって異なります。
表面誤差と波面誤差は同一ではないため、この区別は重要です。単純な反射面の場合、表面の偏差により、法線入射時の反射波面誤差の偏差が約 2 倍発生する可能性があります。屈折レンズの場合、その関係は光学幾何学形状と屈折率に依存します。
したがって、購入者は、λ/40 RMS をあらゆる高精度非球面レンズの普遍的な仕様として扱うのではなく、実際の干渉測定レポートを要求する必要があります。
高品質の精密非球面レンズの製造には、相互に接続されたいくつかの製造段階と検査段階が含まれます。
1. 光学設計と材料の選択
このプロセスは、非球面係数、口径、直径、厚さ、屈折率、動作波長などの光学処方から始まります。材料の選択では、透過、熱膨張、化学的安定性、および加工特性を考慮する必要があります。
ECOPTIK は、Schott、CDGM、Corning から調達した光学材料のほか、サファイア、CaF2、MgF2、溶融シリカ、シリコン、ZnSe、ZnS を提供しています。各材料の適合性は、必要な光学的および機械的特性によって異なります。
2. ガラスブランクの準備
選択された光学材料を適切なブランクに加工します。精密加工を開始する前に、初期寸法、材質、表面状態が評価されます。
3. CNC 加工と研削
CNC 制御による処理により、近似的な非球面形状が確立されます。製造戦略は、表面の処方、材料の硬度、コンポーネントの寸法、および必要な公差によって異なります。
4. 精密研磨と表面修正
精密な研磨により表面品質が向上し、加工痕が減少します。必要に応じて、MRF または IBF を導入して、残っている表面形状の誤差を修正できます。
5. 表面測定と品質検証
干渉計テストと寸法検査では、完成したコンポーネントが指定された要件を満たしているかどうかを検証します。検査方法は非球面形状と測定絞りに適したものでなければなりません。
ECOPTIK は、ZYGO レーザー干渉計、ZEISS CMM Spectrum、Agilent Cary 7000 UMS などの機器を使用して、光学表面、寸法、スペクトルのテストをサポートしています。検査レポートは、製品の適合性を示す文書化された証拠を購入者に提供できます。
精密研磨は、標準の成形プロセスが不適切または経済的に非現実的な用途において、重要な製造上の利点をもたらします。
大型の光学部品の場合、精密な機械加工と研磨により、大型で高価な金型に依存せずに複雑な表面プロファイルを作成するための柔軟な手段が提供されます。
炭化ケイ素 (SiC) などの硬くて脆い材料の場合、従来の成形は実際的な製造オプションではない可能性があります。特殊な機械加工および研磨プロセスが代替手段を提供する可能性がありますが、実現可能な形状、表面品質、生産効率は材料およびコンポーネントの設計ごとに評価する必要があります。
精密研磨は、小ロットの試作やカスタマイズされた光学開発にも適しています。専用の製造金型を必要としないため、メーカーは設計変更や多様な仕様に柔軟に対応できます。
これは、生産量が限られた製品を開発している研究室、特殊な画像機器、光学システムメーカーにとって特に有益です。
高精度画像処理システム
非球面レンズは球面収差を補正し、結像を改善します。これらは、画質とコンパクトな設計が重要な光学機器、イメージングアセンブリ、およびシステムで使用されます。
レーザー光学システム
レーザー用途では、表面の形状、粗さ、コーティング性能、および材料特性を注意深く制御する必要があります。低散乱表面と適切な光学コーティングにより、システム効率の維持に役立ちます。高エネルギーレーザー用途の場合、レーザー誘起損傷性能は、定義された条件下で個別にテストする必要があります。
科学研究機器
研究機器では、カスタマイズされた光学形状、特殊な材料、および厳しい寸法公差が必要になることがよくあります。精密研磨された非球面レンズは、実験および測定システムに柔軟な設計を提供します。
特殊な光学機器
カスタム光学アセンブリには、標準外の開口、特殊な材料、または複雑な表面処方が必要な場合があります。精密研磨は、従来の成形に伴う工具の制限を受けることなく、これらの要件をサポートします。
精密非球面レンズの価格は、光学設計、材質、製造難易度、検査条件などによって大きく異なります。外形寸法が同様の 2 つのレンズは、表面処方と精度要件が異なるため、製造コストが大きく異なる場合があります。
光学ガラス、溶融石英、サファイア、フッ化カルシウム、シリコン、炭化ケイ素は、材料コストと加工特性が異なります。
硬度、脆性、熱特性、化学的適合性は、加工時間、工具の選択、研磨方法、歩留まりに影響を与えます。特殊な材料には追加の検査や取り扱い手順が必要になる場合もあります。
一般に、コンポーネントが大きいほど、より多くの材料が必要になり、処理時間が長くなります。厚さはブランクの準備、機械的安定性、研磨条件に影響します。
有効絞りも同様に重要です。より大きな使用可能な開口部にわたって高い表面精度が要求されると、加工と検査の難易度が高まる可能性があります。
複雑な非球面形状には、より洗練された加工戦略とより厳密なプロセス制御が必要です。高次の表面処方、急な傾斜、困難なエッジ形状により、製造の難易度が高まる可能性があります。
λ/40 RMS などの要件では、追加の研磨、局所的な修正、繰り返しの測定、およびより厳格なプロセス検証が必要になる可能性があるため、コストも増加する可能性があります。
ただし、精度が高いほどすべてのアプリケーションにとって自動的に優れているわけではありません。購入者は、システムに必要な実際の光学性能を指定する必要があります。
超滑らかな表面要件には、追加の研磨段階やより厳しい品質管理が必要になる場合があります。表面下の損傷を最小限に抑える必要がある場合、メーカーは研削および研磨パラメータを調整し、追加の検査手順を実施する必要がある場合があります。
これらの要件は、特に要求の厳しいレーザー光学系の場合、生産時間と全体の価格に大きな影響を与える可能性があります。
CNC 精密研磨、MRF、または IBF の使用は、コンポーネントの形状と精度の要件によって異なります。追加のプロセスにより製造が複雑になり、特殊な機器や専門知識が必要になる場合があります。
検査要件も価格に影響します。干渉計表面テスト、寸法測定、スペクトル透過テスト、および詳細な品質文書はすべて、最終見積もりに貢献します。
最後に、小バッチ生産では、エンジニアリングの準備、セットアップ、検査の費用が少数のコンポーネントに分散されるため、通常、大量の注文よりも単位あたりのコストが高くなります。
見積もりを比較する前に、光学エンジニアと調達チームは、メーカーが必要な機能を実証できるかどうかを評価する必要があります。
重要な質問には次のようなものがあります。
メーカーでは指定された非球面形状の加工は可能でしょうか?
必要な有効開口全体にわたってどの程度の表面形状精度を達成できますか?
RMS 値と PV 値は別々に報告されますか?
表面粗さと表面下の損傷要件に対処できますか?
光学処方で必要な場合、MRF と IBF は利用できますか?
メーカーは指定された光学材料を加工できますか?
寸法公差と心出しは個別に検証されていますか?
サプライヤーは干渉測定レポートと関連する検査文書を提供できますか?
ECOPTIK には、光学部品製造技術の研究に 15 年の経験があります。同社の製品ポートフォリオには、ドーム、球面レンズ、マイクロ光学部品、円筒ミラー、フィルター、プリズム、窓のほか、カスタマイズされた光学部品やレンズ組立サービスが含まれます。
特殊な光学システムを開発するバイヤーにとって、光学製造の経験、材料オプション、精密検査装置、組立サービスの組み合わせにより、コンポーネント設計からカスタマイズされた生産への移行をサポートできます。
精密研磨された非球面レンズは、制御された機械加工と研磨によってブランクから材料を除去し、設計された非球面を作成することによって製造される光学部品です。その目的は、収差補正を改善し、厳しい光学性能要件を満たすことです。
成形非球面レンズは通常、専用の金型を使用して製造され、多くの場合、大量生産に適しています。精密研磨レンズは、材料の除去と研磨を制御して製造されるため、特殊な材料、要求の厳しい表面仕様、大型コンポーネント、少量のカスタマイズに柔軟に対応できます。適切なプロセスはアプリケーションと要求される仕様によって異なります。
表面精度は通常、干渉測定と適切な非球面基準を使用して評価されます。 RMS 値と PV 値は、測定波長、開口部、基準面、およびテスト条件とともに個別に報告する必要があります。
主な要素には、材質、直径、厚さ、非球面形状、面精度、粗さ、有効開口部、製造プロセス、検査要件、注文数量などが含まれます。信頼できる見積もりは、完全な光学図面と技術仕様に基づいている必要があります。
動作波長、屈折率要件、透過範囲、熱環境、機械的条件、および光学性能目標から始めます。次に、材料の機械加工性とメーカーが利用できるプロセスを評価します。 CNC 研磨、MRF、および IBF は、特定の表面形状と修正要件に応じて選択する必要があります。
最高の精度の非球面レンズを選択するには、公称仕様や見積価格を比較するだけでは不十分です。表面形状の精度、粗さ、表面下の損傷、寸法公差、材料特性、およびコーティング要件はすべて、最終的な光学性能に影響します。
必要に応じて MRF および IBF によってサポートされる精密 CNC 研磨は、高性能イメージング システム、レーザー光学機器、科学機器、特殊な光学アセンブリに柔軟な製造ルートを提供します。これは、カスタマイズされた設計、小バッチ開発、大型コンポーネント、および困難な光学材料に特に価値があります。
高精度非球面レンズの価格を評価する光学エンジニアや調達チームにとって、最も効果的なアプローチは、最初に実際の光学要件を定義し、次に実証された処理能力、検査方法、文書化された品質結果に基づいてメーカーを比較することです。
ECOPTIK は、15 年にわたる光学製造技術の研究、広範な材料ポートフォリオ、高度な検査装置、カスタマイズされた光学アセンブリ サービスにより、厳しいアプリケーション要件に合わせた精密光学部品の開発と製造をサポートしています。
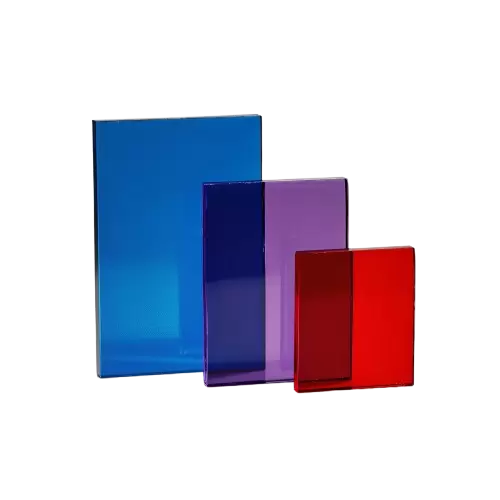
光学システムでは、多くの場合、特定の光信号を背景照明、散乱光、または不要な波長から区別する必要があります。蛍光イメージング、マシンビジョン、精密測定では、これらの不要な信号により画像のコントラストが低下し、検出の信頼性が低下し、測定結果に誤差が生じる可能性があります。

光が不足し、圧力が計り知れず、状況が予測できない、広大で要求の厳しい水中世界では、画像処理システムと防御システムの性能は使用される素材に大きく依存します。
精密光学システムでは、画質は個々のレンズの品質だけでなく、各光学要素がアセンブリの残りの部分とどのように相互作用するかにも依存します。従来の球面レンズの組み合わせでは、特に要求の厳しいイメージング用途において、球面収差やコマ収差が発生する可能性があります。